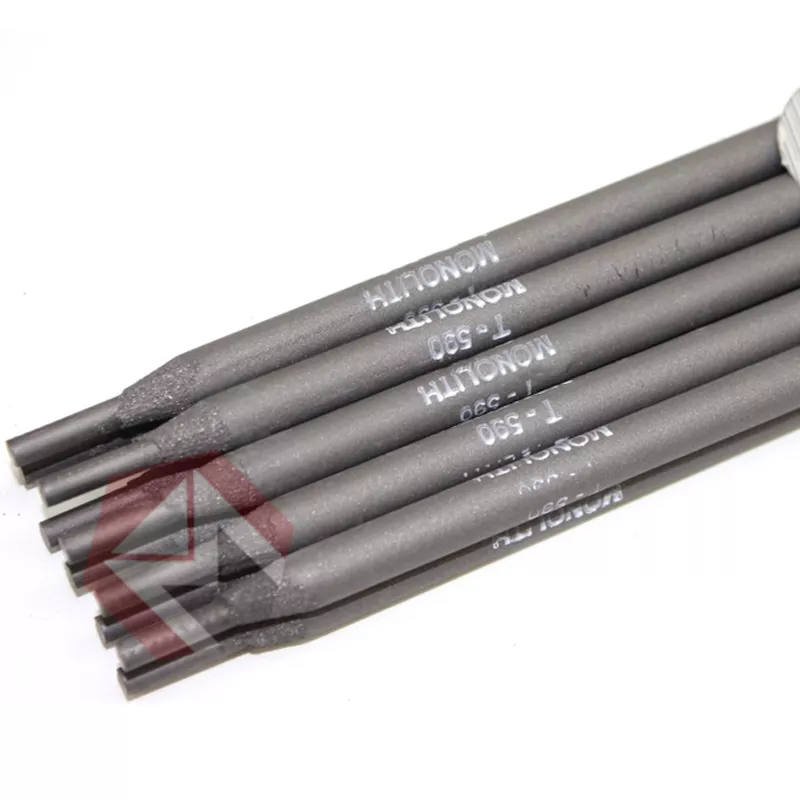
Электроды наплавочные Т-590, Т-620 предназначены для ручной дуговой наплавки деталей, работающих в условиях преимущественно абразивного изнашивания. Наплавка с помощью электродов осуществляется постоянным током обратной полярности в нижнем и наклонном положениях.
Особенности
В процессе наплавки электродами может происходить выкрашивание. Для того, что бы избежать этого необходимо осуществлять наплавку по стали не более чем в 2 слоя, по чугуну более чем в один слой.
Технические характеристики
|
Характеристики плавления электродов: |
||
|
коэффициент наплавки, г/Ач |
9,0 |
|
|
расход электродов на 1 кг наплавленного металла, кг |
1,6 |
|
|
Механические свойства металла шва: |
||
|
Твердость в исходном состоянии, НRCЭ |
для электродов Т-590 |
59,0-62,0 |
|
для электродов Т-620 |
56,0-63,0 |
|
|
Химический состав наплавленного металла, %: |
||
|
Углерод |
1,40-2,00 |
|
|
Кремний |
6,50-10,00 |
|
|
Хром |
4,50-6,00 |
|
|
Сера, не более |
0,035 |
|
|
Фосфор, не более |
0,040 |
|
Рекомендуемое значение тока
|
Диаметр |
Нижнее положение шва |
|
|
Т-590 |
Т-620 |
|
|
4 мм |
150-160 А |
200-220 А |
|
5 мм |
200-220 А |
250-270 А |