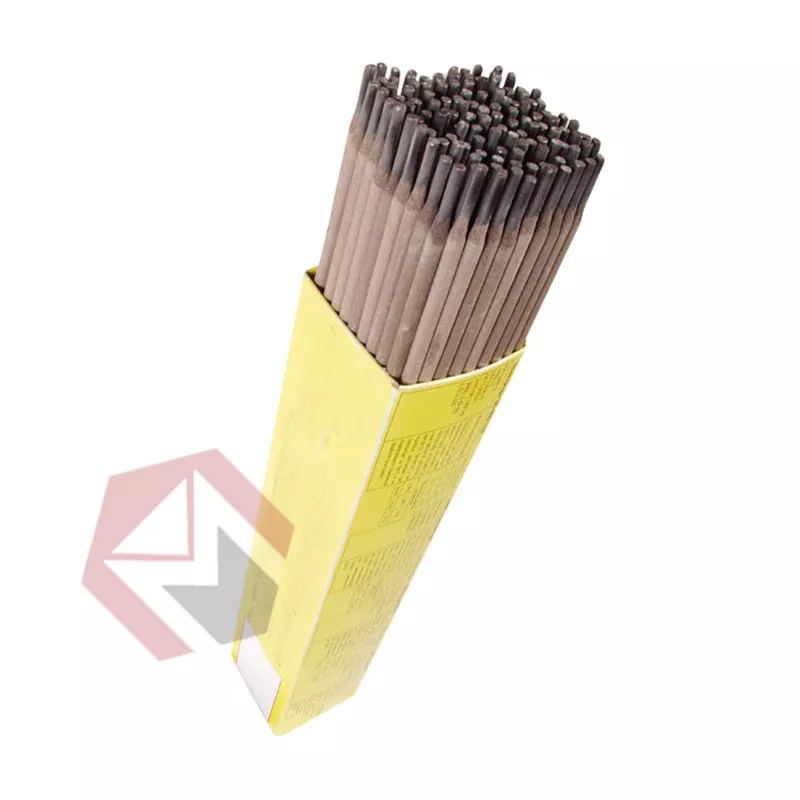
Электроды ОЗЛ-6 применяются для сварки оборудования, которое изготовлено из сталей жаростойких типов, таких как марка 20Х23Н13 и 20Х23Н18. Обычно такое оборудование изготавливается специально для использования в разных окислительных средах и/или при высоких температурах (не более 1000 °С). Кроме жаростойких типов сталей, эти электроды используются для сварки разных типов сталей, например хромистых, углеродистых, низколегированных с высоколегированными сталями. Особенностью электродов для сварки стали ОЗЛ-6 является выполнение сварки таким образом, что полученный шов имеет высокую жаростойкость и стойкость к межкристаллитной коррозии.
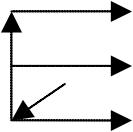
Рис. 1 - положение свариваемых ОЗЛ-6 швов
Технические характеристики
|
Коэффициент наплавки, г/Ач |
11,5 |
|
Расход электродов на 1 кг наплавленного металла, кг |
1,7 |
|
Механические свойства металла шва после термообработки, не менее |
|
|
Временное сопротивление разрыву, МПа |
540 |
|
Относительное удлинение, % |
25 |
|
Ударная вязкость, Дж/см2 |
90 |
|
Химический состав наплавленного металла, %: |
|
|
углерод, не более |
0,12 |
|
марганец |
1,00-2,50 |
|
кремний, не более |
1,00 |
|
никель |
11,50-14,00 |
|
хром |
22,50-27,00 |
|
сера, не более |
0,020 |
|
фосфор, не более |
0,030 |
|
Содержание ферритной фазы в наплавленном металле, % |
2,0-10,0 |
Рекомендуемое значение тока
|
Диаметр, мм |
Положение шва |
||
|
нижнее |
вертикальное |
потолочное |
|
|
2,0 |
35-65 А |
35-65 А |
35-65 А |
|
2,5 |
40-70 А |
40-60 А |
40-60 А |
|
3,0 |
50-90 А |
50-70 А |
50-70 А |
|
4,0 |
90-140 А |
90-110 А |
90-110 А |
|
5,0 |
120-170 А |
120-140 А |
- |


