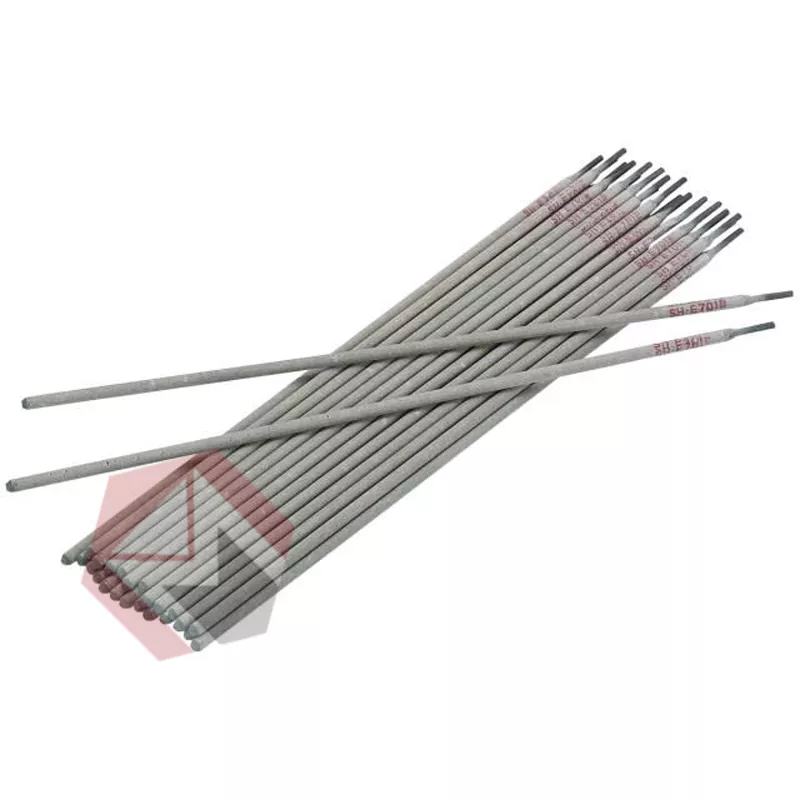
Сварочные электроды КТИ-5 предназначены для сварки ответственных узлов паровых и газовых турбин из аустенитных литых и кованых жаропрочных сталей марок: 20Х23Н13, 15Х14Н14М2ВФБГ, 08Х16Н13М2Б и им подобных, работающих при температуре 550 - 600°С, а также для ремонтов дефектов литья из указанных марок сталей.
Сварка электродами КТИ-5 осуществляется во всех пространственных положениях, кроме вертикального сверху вниз, постоянным током обратной полярности.
Технические характеристики
|
Характеристики плавления электродов: |
|||
|
Коэффициент наплавки, г/Ач |
12,0 |
||
|
Расход электродов на 1 кг наплавленного металла, кг |
1,6 |
||
|
Механические свойства металла шва после термообработки, не менее: |
|||
|
временное сопротивление разрыву, МПа |
568 |
||
|
относительное удлинение, % |
22 |
||
|
ударная вязкость, Дж/см2 |
49 |
||
|
Химический состав наплавленного металла, %: |
|||
|
Углерод |
0,06-0,12 |
||
|
Марганец |
2,80-4,00 |
||
|
Кремний, не более |
0,50 |
||
|
Никель |
9,50-12,00 |
||
|
Хром |
17,50-20,00 |
||
|
Молибден |
1,80-2,70 |
||
|
Ванадий |
0,35-0,60 |
||
|
Сера, не более |
0,030 |
||
|
Фосфор, не более |
0,040 |
||
|
Содержание ферритной фазы в наплавленном металле, % |
2,0-5,5 |
||
Рекомендуемое значение тока
|
Диаметр, мм |
Положение шва |
||
|
нижнее |
вертикальное |
потолочное |
|
|
3,0 |
80-100 А |
70-90 А |
70-80 А |
|
4,0 |
110-140 А |
100-125 А |
90-115 А |
|
5,0 |
150-180 А |
- |
- |