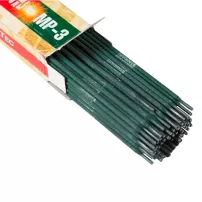
Электроды для наплавки УОНИ-13/НЖ 20Х13 предназначены для ручной дуговой наплавки штампов холодной и горячей обрезки, а также быстроизнашивающихся деталей машин. Наплавка электродами УОНИ-13/НЖ 20Х13 происходит в нижнем и наклонном положениях постоянным током обратной полярности.
Технические характеристики
|
Характеристики плавления электродов: |
|
|
коэффициент наплавки, г/Ач |
11,0 |
|
расход электродов на 1 кг наплавленного металла, кг |
1,7 |
|
Механические свойства наплавленного металла: |
|
|
твердость в после термообработки (закалка с 850°С; отпуск 300°С, 1 ч), НRCЭ |
40,5-49,5 |
|
Химический состав наплавленного металла, %: |
|
|
углерод |
0,15-0,25 |
|
марганец, не более |
0,80 |
|
кремний, не более |
0,70 |
|
хром |
12,00-14,00 |
|
никель, не более |
0,60 |
|
сера, не более |
0,030 |
|
фосфор, не более |
0,035 |
Рекомендуемое значение тока
|
Диаметр, мм |
Положение шва |
|
нижнее |
|
|
4,0 |
110-140 А |
|
5,0 |
140-170 А |