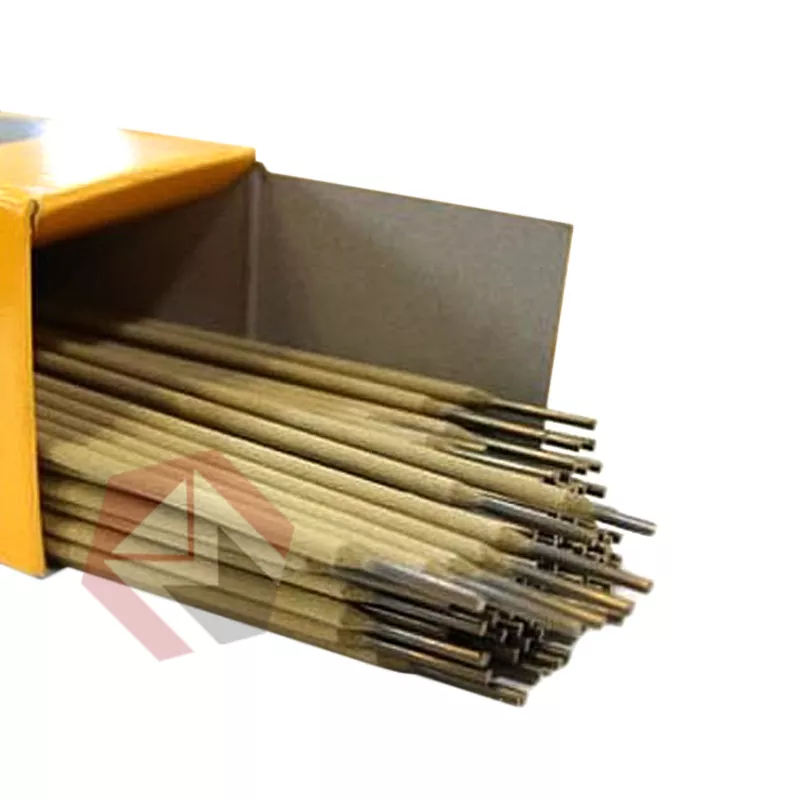
Сварочные электроды ОЗЛ-25Б предназначены для ручной дуговой сварки изделий из коррозионностойких жаростойких сплавов марки ХН78Т, хладостойких и разнородных сталей.
Сварка электродами ОЗЛ-25Б осуществляется во всех пространственных положениях, кроме вертикального сверху вниз, постоянным током обратной полярности.
Технические характеристики
|
Характеристики плавления электродов: |
|
|
коэффициент наплавки, г/Ач |
14,0 |
|
расход электродов на 1 кг наплавленного металла, кг |
1,4 |
|
Механические свойства металла шва, не менее: |
|
|
временное сопротивление разрыву, МПа |
640 |
|
относительное удлинение, % |
30 |
|
ударная вязкость, Дж/см2 |
100 |
|
Химический состав наплавленного металла, %: |
|
|
углерод, не более |
0,12 |
|
марганец |
1,50-2,50 |
|
кремний, не более |
0,80 |
|
никель |
основа |
|
хром |
18,00-22,00 |
|
молибден |
1,30-2,50 |
|
вольфрам |
0,10-0,30 |
|
ниобий |
1,50-2,80 |
|
сера, не более |
0,013 |
|
фосфор, не более |
0,020 |
Рекомендуемое значение тока
|
Диаметр, мм |
Положение шва |
||
|
нижнее |
вертикальное |
потолочное |
|
|
3,0 |
60-80 А |
60-70 А |
60-70 А |
|
4,0 |
90-120 А |
80-110 А |
80-110 А |


