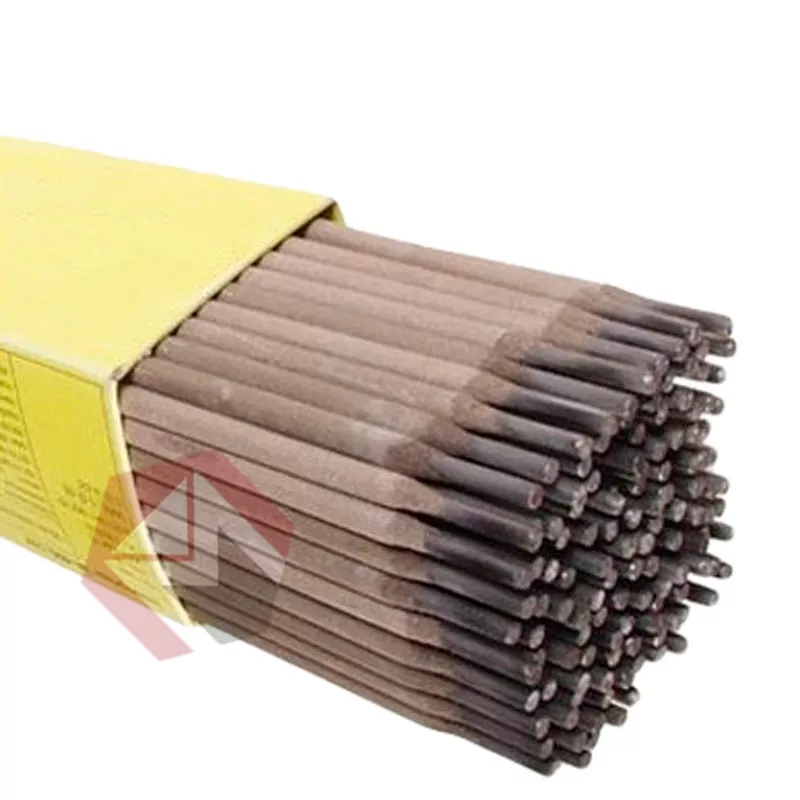
Сварочные электроды ЭА-395/9 предназначены для ручной дуговой сварки ответственных конструкций из углеродистых и низколегированных, легированных, высокопрочных и разнородных сталей, а также для облицовок кромок изделий из сталей перлитного класса в их соединениях с аустенитными сталям. Сварка при помощи электродов ЭА-395/9 осуществляется во всех пространственных положениях, кроме вертикального сверху вниз, постоянным током обратной полярности.
Технические характеристики
|
Коэффициент наплавки, г/Ач |
11,0 |
|
Расход электродов на 1 кг наплавленного металла, кг |
1,6 |
|
Механические свойства металла шва после термообработки, не менее |
|
|
Временное сопротивление разрыву, МПа |
610 |
|
Предел текучести, МПа |
390 |
|
Относительное удлинение, % |
30 |
|
Ударная вязкость, Дж/см2 |
120 |
|
Химический состав наплавленного металла, % |
|
|
Углерод, не более |
0,12 |
|
Марганец |
1,00-2,20 |
|
Кремний |
0,35-0,70 |
|
Никель |
22,00-27,00 |
|
Хром |
13,50-17,00 |
|
Молибден |
4,50-7,00 |
|
Азот |
0,10-0,20 |
|
Сера, не более |
0,018 |
|
Фосфор, не более |
0,025 |
Рекомендуемое значение тока
|
Диаметр, мм |
Положение шва |
||
|
нижнее |
вертикальное |
потолочное |
|
|
2,0 |
35-65 А |
35-65 А |
35-65 А |
|
3,0 |
80-100 А |
70-90 А |
70-90 А |
|
4,0 |
120-150 А |
100-130 А |
100-130 А |
|
5,0 |
150-180 А |
- |
- |


