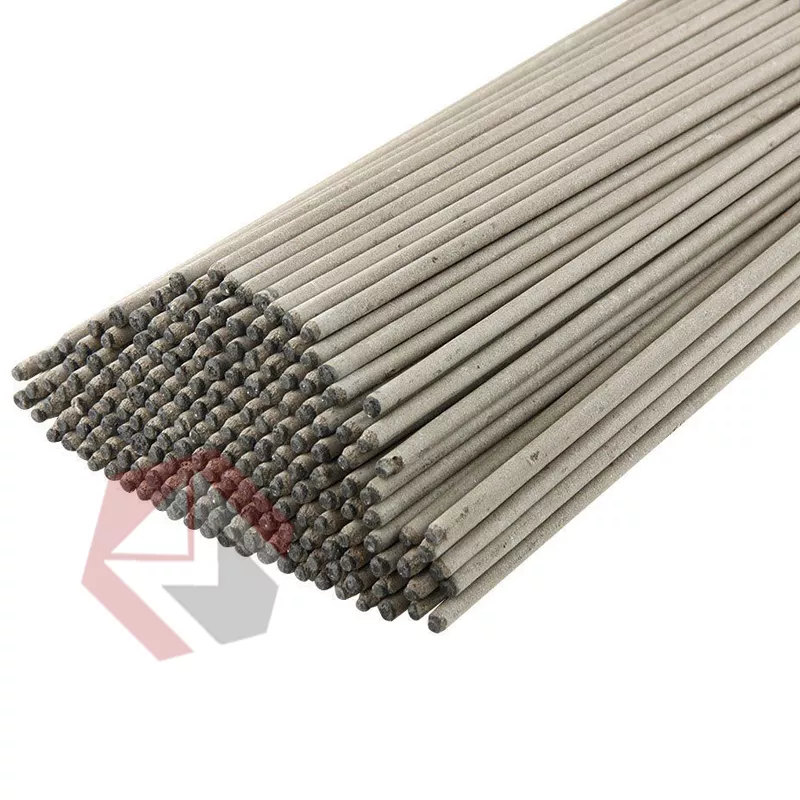
Сварочные электроды ЦЧ-4 предназначены для холодной сварки деталей из высокопрочного чугуна с шаровидным графитом и серого чугуна с пластинчатым графитом, а также их сочетаний со сталью; для сварки поврежденных деталей и заварки дефектов в отливках из высокопрочного и серого чугуна и предварительной наплавки первых одного-двух слоев на изношенные детали под последующую наплавку специальными электродами. Сварка электродами ЦЧ-4 осуществляется в нижнем наклонном положениях постоянным током обратной полярности.
Технические характеристики
|
Характеристики плавления электродов: |
|
|
коэффициент наплавки, г/Ач |
11,0 |
|
расход электродов на 1 кг наплавленного металла, кг |
1,7 |
|
Механические свойства наплавленного металла: |
|
|
твердость наплавленного металла, НВ |
160-190 |
|
Химический состав наплавленного металла, %: |
|
|
Углерод, не более |
0,25 |
|
Марганец, не более |
2,50 |
|
Кремний, не более |
0,80 |
|
Ванадий |
8,50-10,50 |
|
Сера, не более |
0,040 |
|
Фосфор, не более |
0,070 |
Рекомендуемое значение тока
|
Диаметр, мм |
Положение шва |
|
нижнее |
|
|
3,0 |
65-80 А |
|
4,0 |
90-120 А |
|
5,0 |
130-150 А |


