Область применения
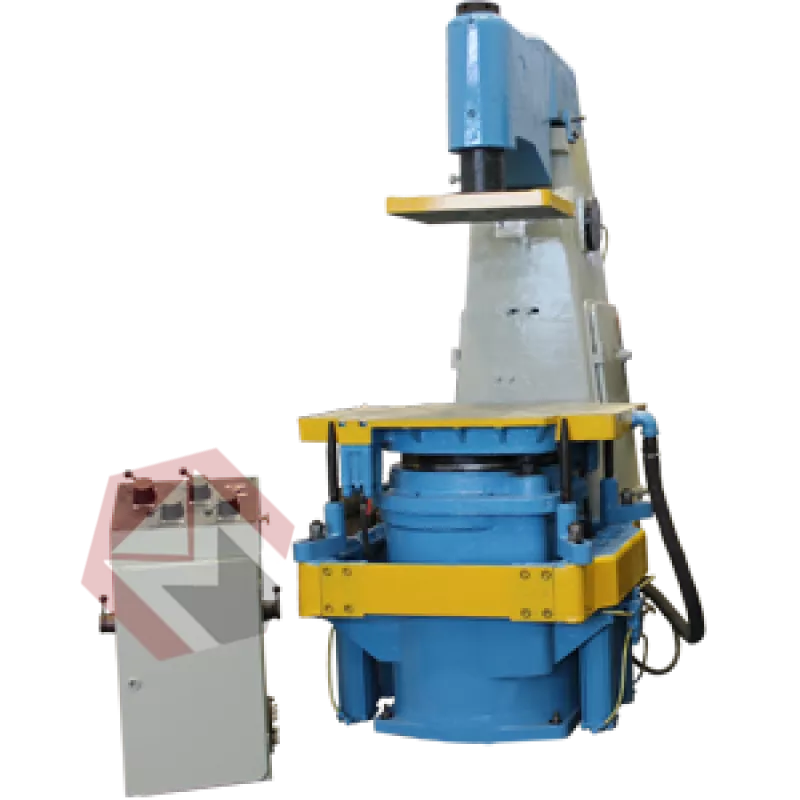
Формовочные отделения цехов заводов мелкосерийного и серийного производства. Конструкция изделия Основные узлы: механизм встря-хивающе-прессовый, траверса, стойка, пневмооборудование, система смазки, пульт управления. При этом прессовая траверса отведена с рабочей позиции. После установки на столе машины модельно опочной оснастки устанавливают наполнительную рамку и наполняют опоку смесью. Нажимая рычаг «встряхивание», производят предварительное уплотнение смеси в опоке, после чего наполнительная рамка снимается. После встряхивания производят подсыпку формовочной смеси в опоку. Дальнейшие технологические операции производятся в автоматическом режиме. Рычаг режима работы переводят в положение «автомат». Прессовая траверса поворачивается в рабочее положение. Происходит встряхивание с одновременным прессованием. По истечении времени, отведенного на эту операцию, реле времени дает команду на прекращение встряхивания с одновременным прессованием.
Прессовый цилиндр с встряхивающим столом опускается. В нижнем положении прессового поршня подается команда на отвод траверсы в исходное положение, включение вибраторов и подъем вытяжного механизма. Штифты вытяжного механизма отделяют уплотненную полуформу от модели. Полуформа снимается, штифты опускают в исходное положение.
Комплект поставки
Оборудование поставляется с комплектом запасных частей и руководством по эксплуатации.
| Размеры опок в свету, ДхШхВ (мм) | 1000х800х350 |
| Ход вытяжки, мм, не менее | 300 |
| Грузоподъемность, т | 1,0 |
| Усилие прессования, кН | 176,4 |
| Давление Сжатого воздуха, Мпа | 0,59 |
| Продолжительность цикла, с, не более | 80 |
| Габариты, мм | 1850х1230х2500 |
| Ширина при отведенной траверсе, мм | 1800 |
| Масса, кг | 5800 |


