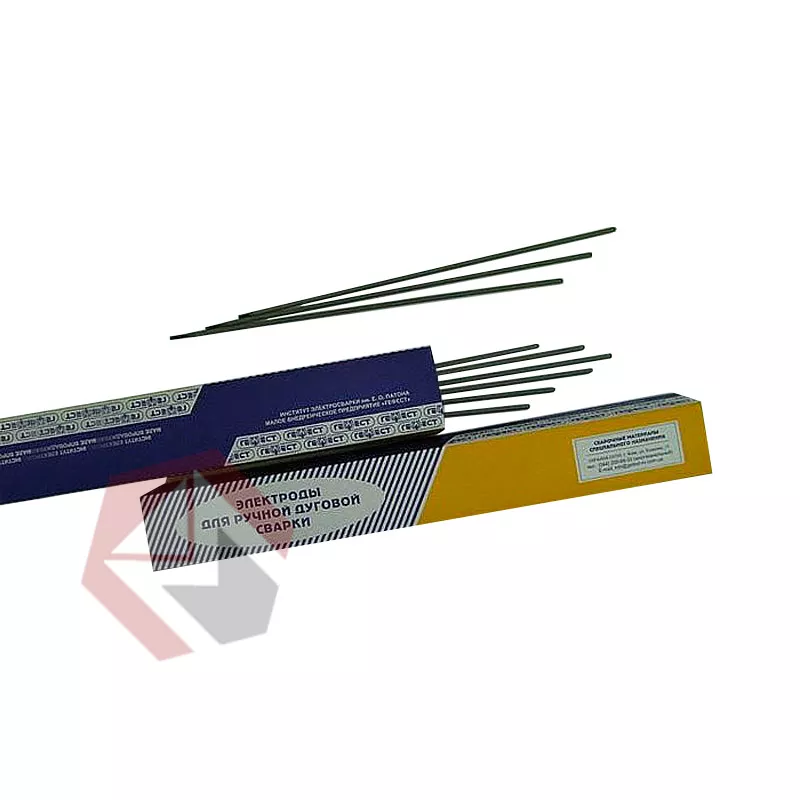
Электроды АНЖР-1, АНЖР-2, АНЖР-3У используются в процессе ручной сварки дугового типа. Данный тип электродов может применяться при сварке разных видов стали. Преимуществом электродов АНЖР-1 является возможность работать со сталью без ее последующей термической обработки и даже без подогрева перед началом сварки в том случае если данный процесс происходит при значении температуры отвечающему диапазону:
- в АНЖР-1:от 550 до 600°С;
- в АНЖР-2: от 450 до 550°С;
- в АНЖР-3У: не более 450°С.
При этом электроды АНЖР-3У имеют рутилово-основное покрытие.
Сварка, используя данные типы электродов, может происходить во всех положениях, за исключением вертикального сверху вниз. Сварка производится используя постоянный ток, который имеет обратную полярность.
Технические характеристики
| Параметр |
АНЖР-1 (Э-08Х25Н60М10Г2) |
АНЖР-2 (Э-06Х25Н40М7Г2) |
АНЖР-3У (Э-08Х24Н25М3Г2) |
|
Прокалка перед использованием, °С/час |
300-320/1 |
- |
|
|
Коэффициент наплавки, г/Ач |
15 |
14 |
14 |
|
Расход электродов на 1 кг наплавленного металла, кг |
1,5 |
1,4 |
1,7 |
|
Механические свойства металла шва после термообработки |
|||
|
Временное сопротивление разрыву, МПа, не менее |
610 |
590 |
588 |
|
Относительное удлинение, %, не менее |
25 |
35 |
30 |
|
Ударная вязкость, Дж/см2 , не менее |
120 |
120 |
118 |
Химический состав наплавленного металла
| Исполнение электрода |
C, ≤ |
Si, ≤ |
Mn |
Ni |
Cr |
Mo |
Ti, ≤ |
S, ≤ |
P, ≤ |
|
АНЖР-1 |
0,10 |
0,35 |
1,5-2,5 |
57,0-61,5 |
23,0-26,0 |
8,8-11,0 |
0,05 |
0,015 |
0,020 |
|
АНЖР-2 |
0,10 |
0,5 |
1,5-2,5 |
38,0-41,0 |
23,0-26,0 |
6,3-8,5 |
0,05 |
0,015 |
0,020 |
|
АНЖР-3У |
0,11 |
0,4 |
1,5-2,6 |
38,0-41,0 |
23,0-26,5 |
2,7-4,5 |
0,06 |
0,015 |
0,025 |
Рекомендуемое значение тока
|
Диаметр, мм |
Положение шва |
||
|
нижнее |
вертикальное |
потолочное |
|
|
3,0 |
85-95 |
70-90 |
70-90 |
|
4,0 |
110-130 |
100-120 |
100-120 |
|
5,0 |
130-150 |
120-135 |
- |


